


자동차 인테리어 플라스틱 부품 사출 금형 제작 방법 | 프로세스 가이드
2026-08-19단일 플라스틱 펠릿이 성형 프레스에 들어가기 전에 계기판 프레임과 같은 자동차 내장 부품은 이미 약 400시간의 툴링 설계 및 가공 관심을 받았습니다. 금형은 사이클 시간, 치수 안정성, 표면 외관, 대량 조립의 신뢰성 등 모든 다운스트림을 결정합니다. 이 기사에서는 첫 번째 CAD 검토부터 생산용 도구를 출시하는 시험 촬영까지 전체 과정을 따릅니다.
자동차 내부 플라스틱 부품 사출 금형 제작 방법: 순서
차량 프로그램에 관계없이 모든 내부 금형은 부품 설계 검토, 금형 레이아웃, 강철 준비, CNC 및 EDM 가공, 벤치 작업 및 조립, 연마 및 텍스처링, 시험 및 치수 출시 등 동일한 순서를 따릅니다. 순서는 선택사항이 아닙니다. 각 단계는 이전 단계를 기반으로 합니다.
와 같은 대형 내부 금형 계기판 프레임 사출 금형 일반적으로 설계 시작부터 첫 번째 생산 부품까지 12~18주가 소요됩니다. 기어 변속 브래킷이나 스피커 커버와 같은 소형 구성 요소는 8~10주 내에 배송될 수 있습니다.
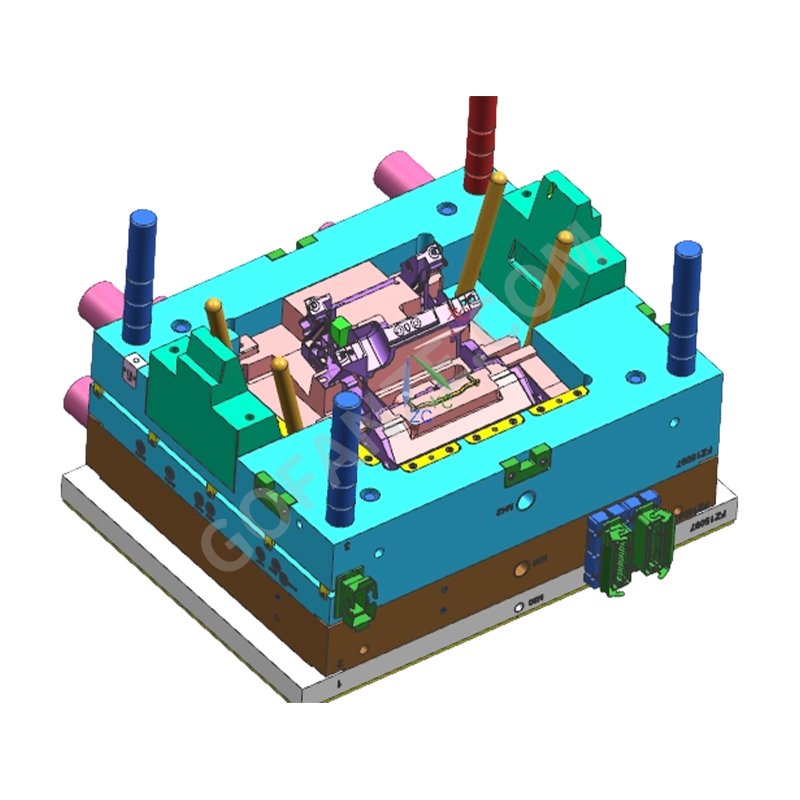
 도매 계기판 프레임 사출 금형 공급 업체, 회사, 수출 업체 Fanze T&M (Jiashan) Co., Ltd.는 중국 도매 계기판 프레임 사출 금형 공급 업체, 회사, 수출 업체입니다. 이 제품 라인은... 제품보기 →
| 무대 | 주요 활동 | 일반적인 기간 |
|---|---|---|
| 설계 검토 및 DFM | 구배 각도, 게이트 위치, 수축, 벽 두께 | 1~2주 |
| 금형 레이아웃 및 상세 설계 | 냉각 회로, 슬라이드, 리프터, 배출 시스템 | 1~2주 |
| 강철 준비 및 거친 가공 | 플레이트 조달, 황삭 밀링 | 2~3주 |
| 마무리 가공 및 EDM | 3D 캐비티 마감, 날카로운 내부 코너, 인서트 | 3~4주 |
| 벤칭, 폴리싱, 텍스처링 | 피팅, SPI 마감, 케미컬 그레인 에칭 | 1~2주 |
| 시험, 수정 및 출시 | 프로세스 창, CMM 확인, 초기 생산 부품 | 1~3주 |
제조를 위한 설계는 부품 형상에서 시작됩니다
부품 도면만으로는 금형을 만들 수 없습니다. 툴링 팀은 먼저 드래프트 각도, 벽 두께 일관성, 게이트 위치 및 배출 지점을 확인하는 제조별 설계 검토를 실행합니다. 내부 부품은 매우 까다롭습니다. 제도되지 않은 수직 벽으로 인해 배출이 불가능하고, 부분적으로 두꺼운 부분으로 인해 싱크 마크가 생길 수 있으며, 잘못 배치된 게이트로 인해 고객이 볼 수 있는 정확한 위치에 웰드 라인이 남을 수 있습니다. DFM 단계에서는 금형강 크기, 핫 러너 레이아웃 및 목표 사이클 시간도 고정되어야 합니다. 재료 및 형상 결정은 다음 가이드에서 더 자세히 다룹니다. 자동차 내장 플라스틱 부품 사출 금형 설계 원리 및 재료 선택 .
게이트, 러너 및 냉각 레이아웃
핫 러너 시스템은 성형 부품에서 콜드 러너를 제거하면서 정밀한 다중 지점 게이팅을 허용하므로 자동차 내부 툴링의 표준입니다. 냉각 역시 마찬가지로 결정적입니다. 채널은 일반적으로 직경이 8~12mm이며 와동 벽에서 채널 직경 약 2배 떨어진 곳에 위치합니다. 균형 잡힌 냉각 레이아웃으로 사이클 시간을 단축하고 부품과 같은 긴 부품의 뒤틀림을 방지합니다. 센터 스택 캐리어 사출 금형 , 불균일한 열 제거는 비틀림과 휘어짐으로 직접 변환됩니다.
 도매 센터 스택 캐리어 사출 금형 공급 업체, 회사, 수출 업체 Fanze T&M (Jiashan) Co., Ltd.는 중국 도매 센터 스택 캐리어 사출 금형 공급 업체, 회사, 수출 업체, 센터 콘솔 브라 ... 제품보기 →
슬라이드, 리프터 및 내부 작업
현대적인 내부 금형은 단순한 2판 도구로 열리는 경우가 거의 없습니다. 부품의 언더컷(마운팅 클립, 스냅핏, 환기 루버 및 진동방지 상자 메커니즘)에는 슬라이드와 리프터가 필요합니다. 슬라이드는 각진 핀이나 유압 실린더에 의해 구동되어 개방 방향에 수직으로 움직입니다. 리프터는 내부 언더컷을 처리하고 이젝터 시스템이 움직일 때 부품을 해제합니다. 작업 횟수는 도구 가격뿐만 아니라 유지 관리 일정에도 영향을 미칩니다. 움직이는 모든 구성 요소는 잠재적인 플래시 또는 마모 원인이기 때문입니다.
강 선택이 공구 수명과 표면 품질을 결정합니다
자동차 내장 금형은 장기간에 걸쳐 생산되므로 절단이 시작되기 전에 금형강을 선택해야 합니다. 약 36~40HRC의 사전 경화된 P20형 강철은 단거리 및 중거리 작업에 일반적이며, 48~52HRC로 경화된 H13은 대용량 공구 또는 유리 충전 수지에 지정됩니다. 미세한 에칭이나 경면 광택이 필요한 공동의 경우 냉각수 및 성형 가스로 인한 부식에 저항하는 스테인리스 공구강이 선호됩니다.
클래스 A 표면용 캐비티 강철
부품의 눈에 보이는 면(운전자가 앞 유리 아래 또는 콘솔에서 볼 수 있는 패널)은 캐비티 강철로 형성됩니다. 해당 표면에는 화학적 입자 텍스처를 적용하기 전에 정의된 광택 등급(보통 SPI A-2 이상)이 필요합니다. 캐비티의 다공성 또는 연삭 흔적은 모든 성형 부품에서 반복됩니다.
핵심 강철 및 마모 부품
금형의 코어 절반에는 리브, 보스, 부착점 등 내부 형상이 포함되어 있습니다. 이쪽은 더 많은 배출력을 필요로 하며 움직이는 부품과 가장 많이 접촉합니다. 내마모성 인서트와 경화된 마모 플레이트는 슬라이딩 강철이 강철과 만나는 모든 곳에 배치되며, 공구가 수십만 주기를 실행한 후 유지보수 팀이 가장 먼저 살펴보는 곳이기도 합니다.
코어 및 캐비티의 정밀 가공
가공은 재료의 대부분을 제거하는 황삭 밀링으로 시작한 다음 3D 표면의 고속 마무리로 이동합니다. 세 가지 가공 공정이 거의 모든 내부 금형 기능을 설명합니다.
| 프로세스 | 내부 금형 제작에 일반적으로 사용 | 기하학적 강도 |
|---|---|---|
| CNC 밀링 | 3D 캐비티, 코어, 슬라이드 바디 | 벌크 강철의 자유 형태 표면 |
| 싱커 EDM | 골지 베이스, 사각형 모서리, 질감이 있는 구멍 | 커터가 닿지 않는 날카로운 내부 코너 |
| 와이어 방전가공 | 블랭크, 이젝터 구멍, 게이트 슬롯 삽입 | 직선 정밀 프로파일 |
전극 절단 및 EDM 마감 중에 부품 형상은 기계적 절단만으로는 제공할 수 없는 수준의 반복성을 갖춘 경화강으로 변환됩니다. 미세한 루버 스택 자동차 에어컨 통풍구 플라스틱 부품 사출 금형 예를 들어, 블레이드 슬롯은 엔드밀에 비해 너무 좁고 기존 연마 캐비티에 비해 너무 날카롭기 때문에 일반적으로 EDM 마감 처리됩니다.
 도매 자동차 에어컨 통풍구 플라스틱 부품 사출 금형 공급 업체 Fanze T&M (Jiashan) Co., Ltd.는 중국 도매 자동차 에어컨 통풍구 플라스틱 부품 사출 금형 공급 업체, 회사, 수출... 제품보기 →
조립, 벤치, 표면 처리
벤치 작업은 가공된 구성 요소가 작업 도구가 되는 곳입니다. 배관공은 코어와 캐비티를 일치시키고, 슬라이드 간격을 설정하고, 이젝터 핀을 정렬하고, 눈에 띄는 불일치 없이 닫힐 때까지 분할선을 조정합니다. 인테리어 부분에는 파팅라인 단차에도 0.05mm 눈에 잘 띄는 패널에 불만을 불러일으키기에 충분합니다.
장착 후 캐비티는 지정된 SPI 등급으로 연마되고 필요한 경우 화학적으로 에칭되어 가죽 그레인 또는 브러시 질감을 생성합니다. 에칭 공정은 강철의 최상층만 수정하기 때문에 연마 후에 텍스처링이 수행됩니다. 이러한 광택과 에칭의 조합은 내부 트림에 수천 개의 성형 부품에 걸쳐 일관된 모양을 제공합니다.
금형 시험, 치수 검증 및 출시
완성된 금형은 시험용 생산 규모의 사출 성형기에 장착됩니다. 용융 온도, 사출 속도, 유지 압력 및 냉각 시간을 제어된 방식으로 변경하여 균일한 부품 중량, 미성형 및 플래시가 발생하지 않는 공정 창을 찾습니다. 실제 수지를 사용한 미성형 시험에서는 유동 선단을 보여주고 전체 샷을 평가하기 전에 게이트 및 배기 동작을 확인합니다.
모든 시험 부품은 일반적으로 CMM 또는 백색광 스캐닝을 통해 CAD 모델에 대해 측정됩니다. 내부 장착 지점의 허용 오차는 다음과 같습니다. ±0.05mm 이하 , 부품은 고정된 조립 순서에 따라 인접한 구성요소와 짝을 이루어야 하기 때문입니다. 연속 실행 전반에 걸쳐 중요 치수가 안정적으로 유지되면 금형이 연속 생산용으로 승인됩니다.
대시보드 도구를 평가하는 구매자의 경우 가이드에 설명된 승인 기준을 따르세요. 대시보드 프로그램을 위한 자동차 내장 플라스틱 사출 성형 선택 벽 두께 분포부터 표면 품질까지 시험 부품에서 확인해야 할 사항을 설명합니다.
금형 공급업체가 인테리어 프로그램에 가져와야 할 사항
인테리어 몰드는 상품이 아닙니다. 수년간 부품 비용을 결정하는 장수 자산입니다. 공급업체는 이를 입증할 수 있어야 합니다. IATF 16949 인증 , CNC, EDM 및 와이어 컷 용량을 갖춘 사내 가공 및 동일한 부품 카테고리에서의 실제 경험. 2005년부터 중국 Jiashan에서 운영되고 있는 금형 제작 및 성형업체인 Fanze T&M은 제품 개발 검토, 금형 설계, 금형 제조, 사출 성형, 성형 후 인쇄 및 조립 등의 구조를 하나의 시설에 정확하게 결합하고 있습니다. 이러한 조합은 캐비티를 절단하는 팀이 성형 시험도 실행하고 생산 조건에서 부품을 확인하기 때문에 수정 루프를 단축합니다.
공급업체를 비교할 때 동일한 플라스틱 제품군(대형 내부 캐리어용 충전 PP, 장식 트림용 PC/ABS, 구조용 브래킷용 PA66)에서 이미 실행 중인 참조 부품과 치수 보고서, 재료 인증 및 프로세스 매개변수를 다루는 문서화된 출시 절차를 찾으십시오. 실제 생산 레진으로 검증된 공구는 단순히 CNC 컷팅하여 CAD 파일로 만든 공구보다 더 가치가 있습니다. 확인해야 할 주요 자격은 다음과 같습니다.
- IATF 16949 인증 and a documented quality system.
- 가공을 완전히 아웃소싱하는 대신 자체 CNC, EDM 및 와이어 컷 처리 능력을 갖추고 있습니다.
- 동일한 수지 제품군 및 유사한 복잡성으로 입증된 참조 부품입니다.
- 치수 보고서, 재료 인증서 및 프로세스 매개변수를 포함하는 출시 절차입니다.
부품 설계와 제조 결정이 어떻게 상호 작용하는지 더 폭넓게 살펴보려면 사출 플라스틱 부품 설계 및 제조에 대한 완벽한 가이드 초기 프로젝트 계획 시 유용한 참고 자료입니다.
첫 번째 수축 계산부터 최종 치수 보고서까지 자동차 내부 플라스틱 부품 사출 금형은 제어된 설계, 가공, 피팅 및 검증 결정을 통해 만들어집니다. 금형이 부품 품질을 결정합니다 언론이 처음 문을 닫기도 전에 . 체인을 이해하는 구매자는 견적된 리드 타임을 평가하고, 누락된 프로세스 단계에 도전하고, 내부 금형을 강철 블록이 아닌 제조 시스템으로 취급하는 공급업체를 선택할 수 있습니다.
제품 카테고리


